бесплатный!
Газосварочное оборудование
- Газовая горелка на баллончик для пайки
- Пропановая горелка
- Ацетиленовая горелка
- Универсальная горелка
- Сварочный пост
- Паяльник электрический
- Газовый баллончик для горелки
- Припой для пайки
- Паяльная паста, флюс для сварки
- Электроды
- Сварочный инвертор
- Cварочная горелка для полуавтоматов MIG MAG
- Доп. принадлежности для сварки и пайки
- Сварочная горелка TIG (аргонодуговая сварка)
- Центратор для сварки стальных труб
-
Алмазная коронка с лазерной наваркой сегментов Kern Diamond Bit Laser 200 мм
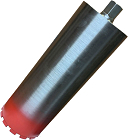 Диаметр: 200 ммРабочая длина: 450 ммЦена с НДС:25 850 руб.
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 107 мм
 Диаметр: 107 ммРабочая длина: 450 ммЦена с НДС:11 900 руб.


-
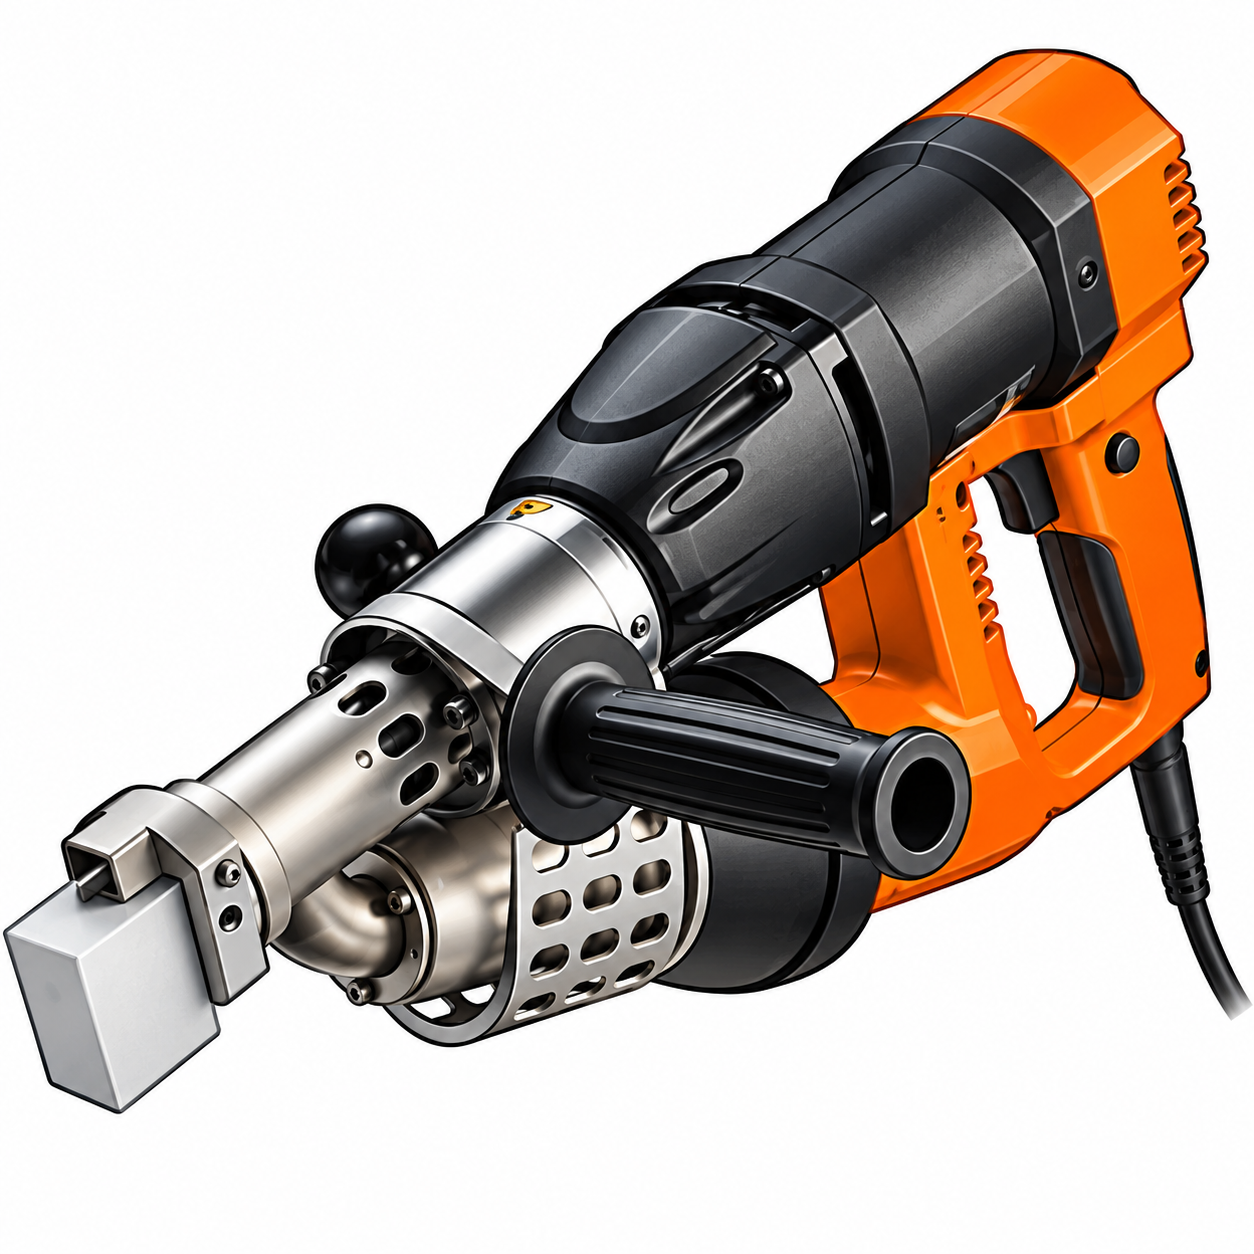
Ручной аппарат горячего воздуха СварПом СП11
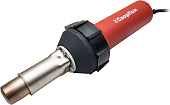 Мощность: 1,6 кВтРасход воздуха: 180 л/минЦена с НДС:23 000 руб.
-
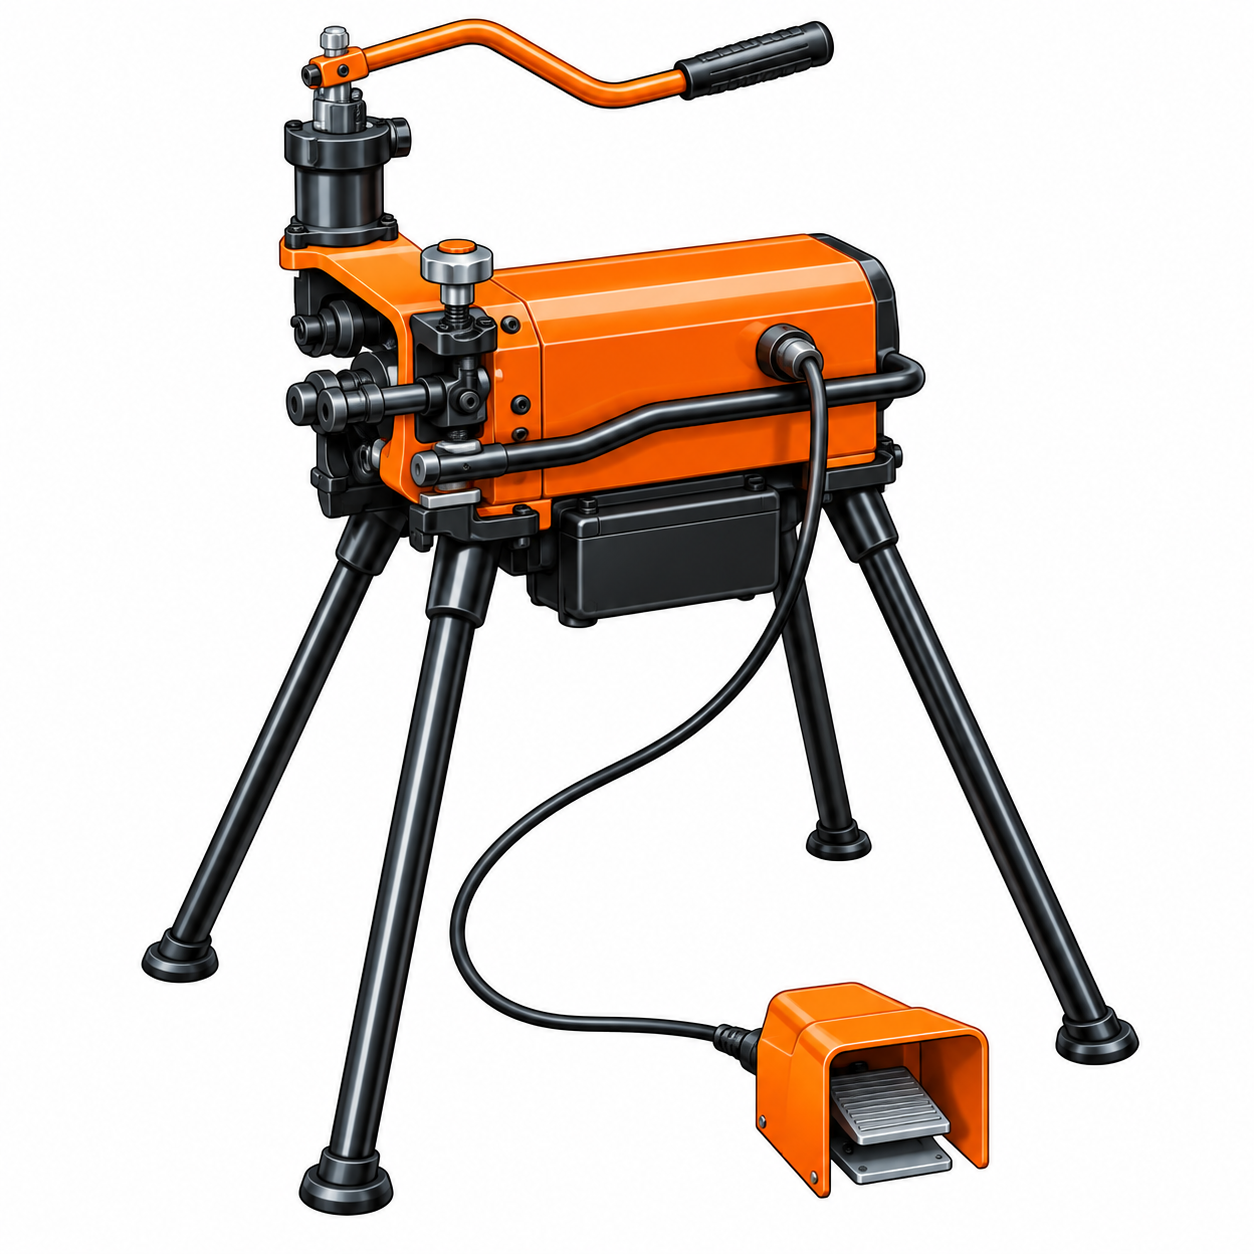
Набор роликов для накатки желобков 2-3, 3 1/2-6, 8-12, 14-16 желобонакатчика GruvMaster RG-6X (2-16)
 Внутренний диаметр труб: 2" - 16"Модель желобонакатчика: RG-6XЦена с НДС:168 000 руб.


-
Алмазная коронка по асфальтобетону для керноотборника Kern Diamond Bit Asphalt-Concrete 158 мм
 Диаметр: 158 ммРабочая длина: 450 ммЦена с НДС:20 000 руб.
-
Тиски трубные откидные Remmers Mangust 1/8-4
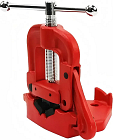 Диаметр труб: 3 - 100 мм (1/8" - 4")Вес: 12 кгЦена с НДС:11 880 руб.


-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 52 мм
 Диаметр: 52 ммРабочая длина: 450 ммЦена с НДС:6 700 руб.
-
Алмазная коронка для сухого бурения с микроударом Адель Diamond Hit DH-D401 142 мм
 Диаметр: 142 ммРабочая длина: 450 ммЦена с НДС:10 900 руб.


Новости
-
13.11.2026В России разрабатывают атомный двигатель мощностью 1 МВт и электростанцию для Луны
-
05.11.2026Энергетическая безопасность России: обслуживание и ремонт импортных газовых турбин
-
26.11.2025Новые поступления для серьёзной работы: спираль и адаптер от Crocodile
-
21.11.2024Поступление желобонакатчиков GruvMaster - Новинка на Российском рынке!
-
27.12.2023С новым 2024 годом!

Припой для пайки ЭнгельсПрипой для пайки — присадочный металл или сплав, который расплавляется при нагреве и образует соединение между подготовленными металлическими деталями. Применяются мягкие и твёрдые припои для различных материалов и условий эксплуатации. При выборе учитывают состав, температуру плавления, совместимость с основным металлом, форму выпуска, требования к прочности и коррозионной стойкости. Для ответственных соединений важны подходящий флюс и соблюдение технологии пайки. читать далее » |
-
 Состав: 97% олово, 3% медьТемпература плавления: +230°C ... +250°CЦена с НДС
4 148 руб.
-
 Состав: 5,9 - 6,5% фосфор, остальное медьТемпература плавления: +710°C ... +880°CЦена с НДС
4 195 руб.
-
 Состав: 5,9 - 6,5% фосфор, остальное медьТемпература плавления: +710°C ... +820°CЦена с НДС
6 751 руб.
-
 Состав: Ag 4-6% / P 5,7-6,3% / Cu-остальноеТемпература плавления: +650°C ... +810°CЦена с НДС
7 649 руб.
-
 Состав: 5,9 - 6,5% фосфор, остальное медьТемпература плавления: +710°C ... +820°CЦена с НДС
9 502 руб.
-
 Состав: 96% олово, 4% сереброТемпература плавления: +221°C ... +240°CЦена с НДС
10 183 руб.
-
 Сплав: 97% олова, 3% медиТемпература плавления: +230°С ... +250°СЦена с НДС
10 300 руб.
-
 Сплав: 94% меди, 3% оловаТемпература плавления: +710°С ... +890°СЦена с НДС
12 240 руб.
-
 Состав: Ag - 15% / Cu - 80% / P - 5%Температура плавления: +650°C ... +800°CЦена с НДС
13 805 руб.
-
 Состав: Ag 1,5-2,5%/P 5,9-6,5%/Cu-остальноеТемпература плавления: +650°C ... +810°CЦена с НДС
по запросу
Припои для пайки металлических деталей и труб
Припой — присадочный металл или сплав, который при нагреве расплавляется и смачивает подготовленные соединяемые поверхности, формируя паяное соединение после охлаждения. Основной металл при этом обычно не расплавляют, в отличие от процессов сварки плавлением. Припои используют при монтаже трубопроводов, сборке металлических узлов, ремонте оборудования и изготовлении отдельных электротехнических соединений. Выбор материала определяется составом деталей, рабочими нагрузками и требованиями к технологии пайки.
Мягкие припои и их назначение
Мягкая пайка выполняется присадочными материалами с температурой ликвидуса не выше принятой границы низкотемпературной пайки. Для выбора важны состав припоя, совместимость с основным металлом и нормативные ограничения по использованию отдельных компонентов. Сам по себе низкий нагрев не гарантирует пригодность соединения для давления или повышенной температуры.
Твёрдые припои для ответственных узлов
Твёрдая пайка требует более высокой температуры присадочного материала и специального режима нагрева. Применяются совместимые медные, серебросодержащие и другие сплавы, предусмотренные технологией. При подборе учитывают прочность, допустимую эксплуатационную температуру, условия коррозионного воздействия и зазор между деталями. Не всякий твёрдый припой подходит к алюминию, нержавеющей стали или медной трубе без специальных условий.
Пайка медных труб
Для соединений медных труб выбирают припой с учётом назначения трубопровода, материала фитинга и рабочих параметров системы. В некоторых случаях используются мягкие припои, в других — твёрдые. Для питьевой воды необходимы разрешённые по составу материалы и соблюдение действующих санитарных требований. Пайка должна выполняться на подготовленных поверхностях при соответствующей температуре и с установленным монтажным зазором.
Припои для алюминия и нержавеющей стали
Алюминий быстро покрывается стойкой оксидной плёнкой, поэтому для его пайки требуются специализированные сплавы и средства подготовки. Для нержавеющей стали важны соответствие припоя составу основы и последующая коррозионная стойкость. Присадку, предназначенную для меди, нельзя автоматически использовать с другими металлами. Совместимость подтверждается документацией и технологической процедурой.
Состав и температура плавления
Припои различаются по химическому составу и температурному интервалу перехода в жидкое состояние. Для сплавов часто указывают солидус и ликвидус — начало и завершение плавления. Плавление присадки не означает, что соединение уже сформировалось: требуется правильное смачивание поверхности и заполнение зазора.
Проволока, прутки и другие формы
Припой может поставляться в виде проволоки, прутков, лент и иных технологических форм. Выбор зависит от размеров изделия, способа дозирования присадки и удобства доступа к соединению. Форма выпуска не определяет автоматически химический состав и пригодность для конкретной операции.
Роль флюса при пайке
Флюс помогает удалять или ограничивать образование поверхностных оксидов в процессе нагрева и улучшает смачивание. Его выбирают отдельно под основной металл, состав припоя и температуру пайки. Некоторые присадочные материалы могут содержать флюс внутри, но это не исключает необходимости соблюдать требования технологии. Остатки отдельных флюсов необходимо удалять, чтобы уменьшить риск коррозии.
Как выбрать припой
Определяют материал деталей, назначение соединения, размер зазора, рабочую температуру, давление и требования к прочности. Затем сопоставляют состав и температурный диапазон присадки с доступным способом нагрева. При выборе также проверяют допустимость применения сплава в соответствующей среде.
Безопасность и контроль пайки
При нагреве используют подходящую вентиляцию и средства защиты от ожогов и паров флюса. Материалы с токсичными компонентами применяют только там, где они разрешены; свинецсодержащие припои нельзя считать универсальными для водоснабжения. После охлаждения соединение осматривают и испытывают предусмотренным способом. Качественный припой не компенсирует загрязнённые детали или нарушение технологии нагрева.
Подбор припоя для монтажных работ
Правильная присадка обеспечивает совместимость с основным металлом и условиями эксплуатации соединения. При выборе ориентируются на состав, интервал плавления, допустимую среду и требования к подготовке поверхностей. Для надёжного результата припой, флюс и источник нагрева должны соответствовать друг другу.